裁纸机换了新规线,单张裁切公差从 0.3 压到 0.15 毫米
4 月 23 日,裁纸机的规线换成 0.8 毫米厚的不锈钢挡板,单张裁切公差从 0.3 毫米压到 0.15 毫米,模切前的报废率跟着降了 1.2 个百分点。
记录日期: 地点:长沙经济技术开发区东十一路 9 号 记录人:生产部
发生了什么
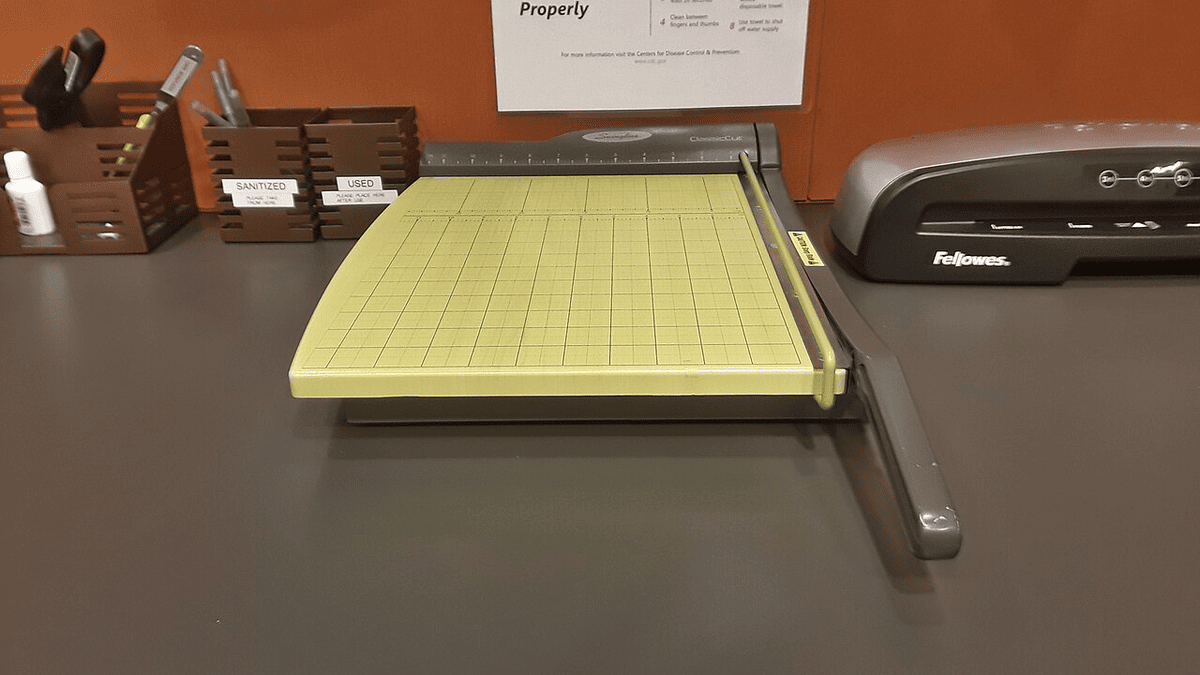
旧规线是 0.5 毫米的铝挡板,用 8 个月后边缘磨出 0.1 毫米的弧度,纸垛推过去会偏。新挡板加厚到 0.8 毫米,装夹面磨平到 0.02 毫米,推纸时贴合更稳。
裁切公差直接影响模切。盒片长边差 0.3 毫米,模切后盒体对角线就歪 0.5 毫米,上包装机容易卡。改规线后抽 100 张量对角线,最大偏差 0.28 毫米,落在 0.8 毫米的出厂线内。
报废率的变化来自 4 月 1 日至 4 月 20 日与 4 月 23 日至 5 月 10 日两段对比:前段模切前报废 1.8%,后段 0.6%。按月均裁纸 260 吨算,每月少废 3.1 吨纸。
这台裁纸机是 2019 年进的,行程 1150 毫米,裁 720×1020 毫米的纸垛一次能切 2 垛。换规线花了 4800 元,人工 2 小时,投入在 3 个月内由省下的纸款收回。
关键数据
| 项目 | 数值 |
|---|---|
| 裁切公差 | 0.3 → 0.15 mm |
| 挡板厚度 | 0.8 mm |
| 报废率 | 1.8% → 0.6% |
| 改造投入 | 4800 元 |
数据取自当班记录与检验单,可按日期调档。
对客户意味着什么
这类改动的直接结果是报价与交期可核对:同样的盒型,改动前后差多少纸、差几天,都能在报价单上找到对应行。需要按自己的用量重算,把尺寸与年用量发到邮箱即可。